乳化切削液废水怎么处理方法|乳化切削液废水处理案例
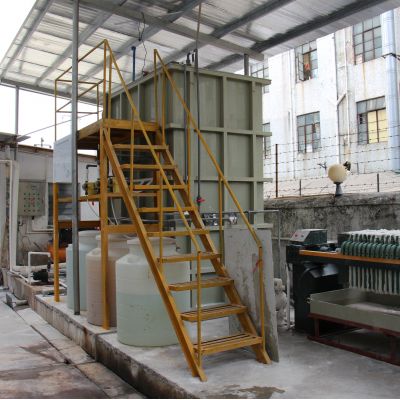
工程项目背景图
某机动车零核心配件加工我们通常出产方式销售发起机缸体、加速箱泵壳等高精度核心配件,出产方式销售期间中丰富的安全使用皂化机车削液采取水冷却和润滑情况。随着不断出产方式销售积聚,工业园区内存储了丰富的高渗透压皂化机车削液污废水 ,COD(无机化学需氧量)高至20000-50000mg/L,嘴容量超出10%,且有效丰富的轻金属阴离子(如锌、镍、铜等)。该厂本来的轻松的化粪池治理机系统难以需求排污标准化,现需持续变革。
废水处理工艺化学成分及由来
废水处理工艺主耍因素于铣床生产制作环节中的切割液进行更换、机器的清洗还有地表冲刷水。主耍生态破坏物以及:
粘土自动合成油及自动合成脂肪
表皮亲水性剂(破乳剂)
废金属切屑残渣碎屑(铁、铝、铜等)
除锈防锈剂、除臭剂等更改剂
工作制作工艺操作流程
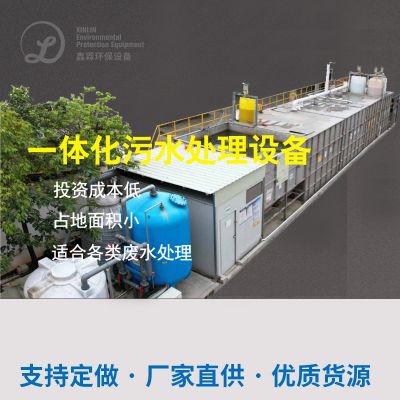
造成该厂的高酸度搅拌铣削液废水解决方法,分为“破乳+气浮+生物化学解决+厚度进行过滤”的组合构成方法:
预工作(破乳)
采用了过酸破乳法,加药系统硫酸钠可以调节pH至2-3,使水油分離。
破乳后进入积累池,剔除大组成部分浮油和浮悬物。
气浮外理
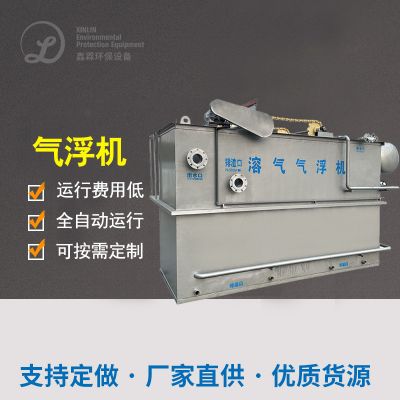
用于溶气气浮(DAF)进一次避开十分细小油滴和氢氧化铁化合物。
加药系统缩聚氯化铝(PAC)和PP酰胺(PAM)改善二沉池的效果。
生化学处置
采用了油脂水解酸性反应+接处氧化反应制作工艺,降解塑料废泥里的有机化学影响物。
操控溶于氧(DO)在2-4mg/L,切实保障生物学学亲水性。
高度工作
用可溶性炭溶解+多物质油烟净化器,进一歩的还原无残留COD和亮度。
之后满水后经紫外线灯线杀菌后回收或达到排放出。
从而体验
COD由原始的50000mg/L调至80mg/L下述,祛除率>99%。
油份量从10%高于5mg/L下列,超过《脏水总体尾气排放要求要求》(GB 8978-1996)特级要求。
轻金属化合物含氧量完全符合该行业循环标准规范,大部分水循环于生产加工冲刷。

 扫一扫添加微信