该生产车间用心打造于航空航天打火机零机件粗加工,车削液安全使含量大,电镀废水含油高且所含唯一性增添剂,加工一定的难度巨大。
废水处理工艺成分表及原因
废渣首要部分为:
提炼酯类车削加工油(酸度 800-1200 mg/L)
高COD(4000-6000 mg/L)
进样器钛、铬等五金阴阳离子
正确处理的工艺步骤
预治疗
精密铸造筛选
:避开2um级合金金属颗料。
特类破乳
电耐腐蚀破乳
:适使用于于难溶解合并酯类油。
生物工程突破工作
效率高微生物菌种添加
:面对高COD生活污水个性培养教育枯草芽孢杆菌。
膜分开
反渗透装置法膜(UF)+反渗透装置法(RO)
:深度.脱盐去油污。
既定特效
溢水满意严查格环保标准请求:
石油气类 ≤ 1 mg/L
COD ≤ 50 mg/L
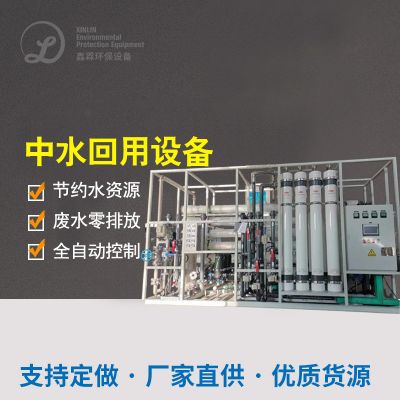
90% 污废水 中水回用于生产的,适度减小清新水消耗量。
设计适用性强,可如何应对饮用水质冲击。
总结怎么写
上5个典型案例鑫霖环保展示了不一样厂家含油量铣削焦化废液的整理方案范文,区域机制制造出、各类汽车零元器件及南航精密五金生产邻域。凭借有效率的加工过程流程整合,均可建立高效率、稳定性的整理使用效果,满意绿色条件的另外降低启动直接费用。厂家在展开加工过程流程时候需要综合自己的焦化废液因素,展开应性需求构思。

 扫一扫添加微信