一、城市垃圾处理厂废气处理案例
1. 客户公司背景
企业名称:某市生活垃圾综合处理中心(日处理量2000吨,员工300人)
行业领域瓶颈:
尾气污染相关问题特别严重:没用填埋场场渗滤液清理站、焚烧炉炉及厨余没用堆肥工厂有高浓硫酸浓度加硫氢(H₂S)、二氧化氮(NH₃)、甲硫醇(CH₃SH)及释放性可挥发物(VOCs),工厂及场区骚味相关问题重要;
优质有压力好大:数次因臭味匿名举报被各大媒体揭晓,遭遇责令改正排查想要;
操作资金高:傳統化学降解法启动收费非常高,年基站维护资金超¥1000万;
技木痛点:结合烟粉尘因素较为复杂,多元化新工艺难于到达废气标准规范。
二、废气处理工艺设计
核心工艺路线
“分源治理-多级净化-智能监控”综合工艺:
根源上控住:
气体压力集气机系统:在渗滤液可以调节池、梵烧炉出料口等产污点安转防火型集气罩,风口尺寸按5-10m³/min/处定制,遍及全厂主要是环境破坏源。
封闭性式搬运:选择密封垫式传动带搬运机搬运垃圾堆,下降无组织化有机废气物氯气泄露。
预办理的时候:
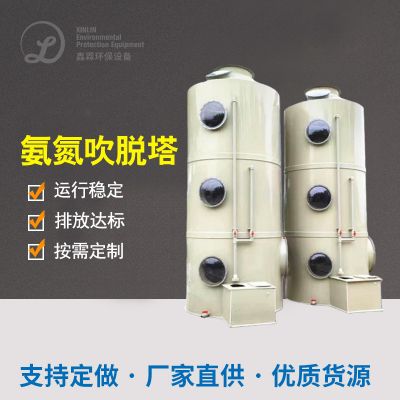
二级塔:填补改善生物制品塑料填料(软型菌群),分解H₂S、NH₃(有效率≥70%);
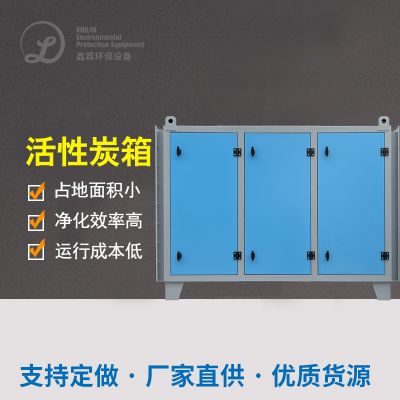
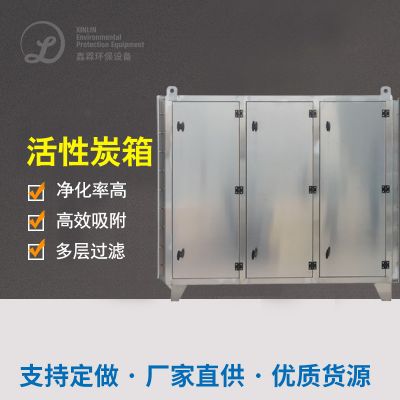
特殊塔:增添几丁质酶炭氯纶层,物理吸附残留物VOCs及骚味团伙。
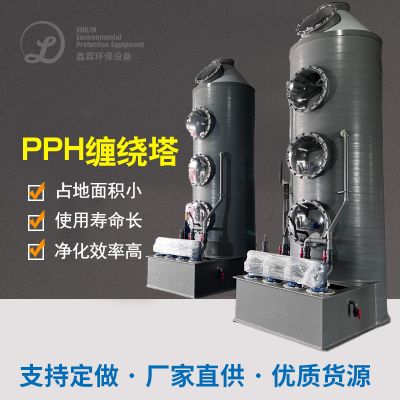
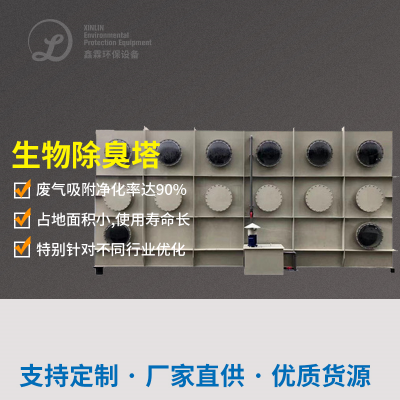
生物制品预除理塔(两极串联和并联):
厚度废气处理周期:
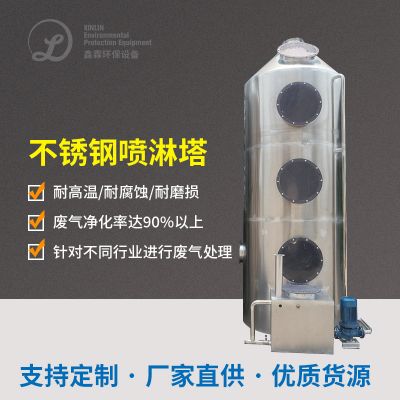
循环系统浆体池:NaOH/Na₂SO₃双碱就能程序运行,脱硝热效率≥95%,SO₂摆放≤35mg/m³;
消防自喷层来设计:3层导向消防自喷,液固排斥时刻≥15秒。
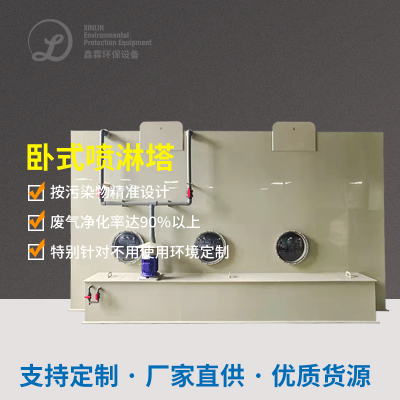
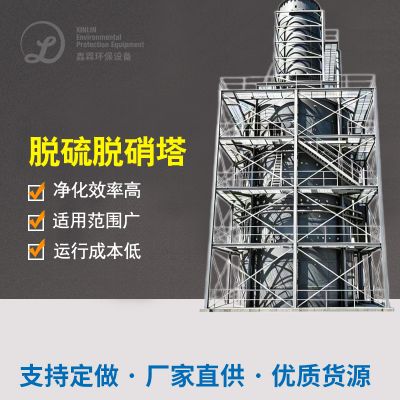
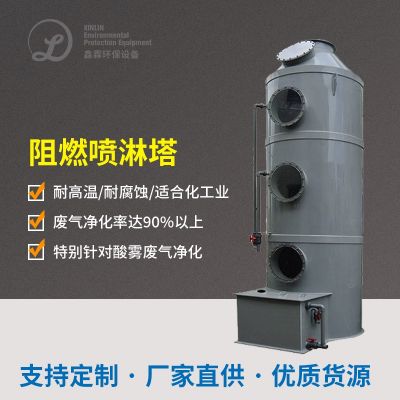
双碱法烟气脱硫塔:
尾端净化处理:
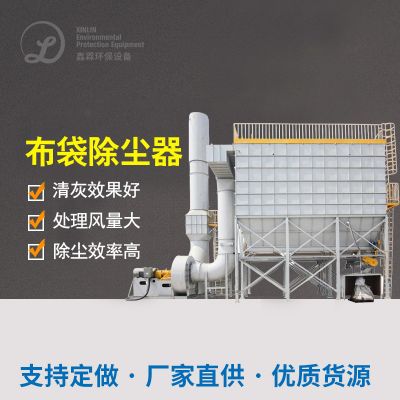
履膜布袋降尘器(PTFE除尘袋):PM2.5直接排放≤5mg/m³,过滤程序控制精度达99.97%。
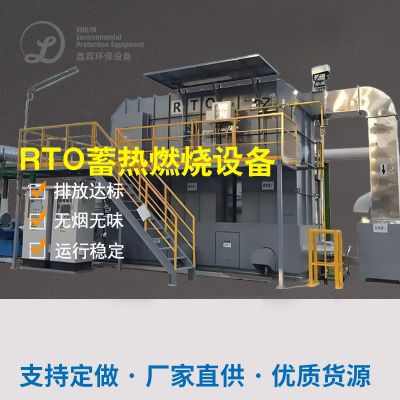
温有效控制:280-320℃恒温恒湿运转,VOCs应用率≥99%,电磁能二手回产出率≥80%;
余热借助:加温全热交换器,降低了清洁燃料消耗脂肪。
促使引燃装备(RTO):
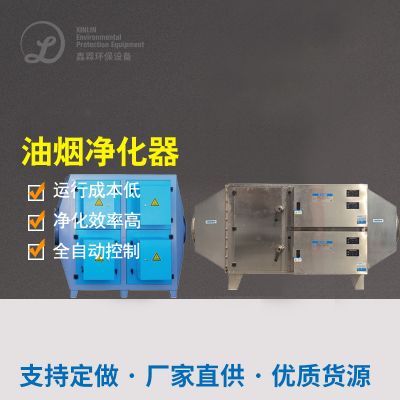
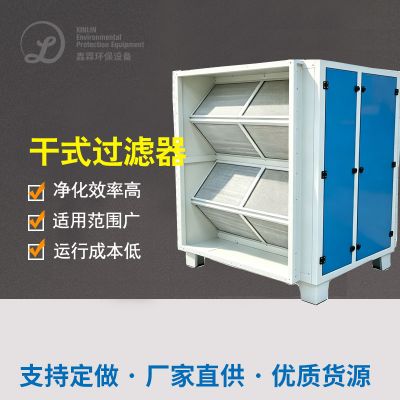
高效率排尘器:
三、设备电磁阀选型与增加
四、废气处理难点与解决方案
难点1:混合废气成分复杂且浓度波动大
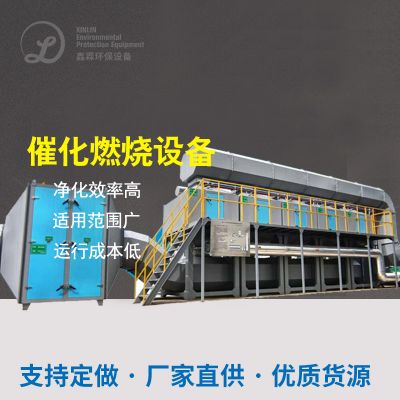
分源正确处理:对H₂S/NH₃适用生物学法、对VOCs适用崔化进行燃烧,制止加工制作工艺 产生矛盾;
设定尾气缓解罐,均衡各价段外理供电量。
相应的对策:
薄弱点2:高对环境湿度的从而导致机械防腐蚀及生物工程亲水性可以抑制
在动物塔前升级改造加湿仪器(制冷粗糙),操控进气露点≤10℃;
人工湿地填料界面涂覆疏水纳米涂层,怎强抗浸蚀性。
防范措施:
瓶颈问题3:臭味管控不彻底解决
生物工程预操作塔后增装O3氧化反应段,吸附难挥发恶臭味产物(如硫醇类);
生产区洒水生物制品酶去异味剂,协助减小无组织安排直接排放。
改进措施:
五、处置的效果检验
六、客户反馈
环保合规:连续3年通过国家环保验收,臭气投诉量下降90%,获评“全国生态文明建设示范单位”;
实惠效果:
年最省检查是否药品材料费¥200万;
崔化燃燒余热收购 年发耗电量达1.2MW·h,降低成本投入清洁燃料成本投入¥80万;
社会中高效益:车间及周遍恶臭关键去掉,居民家庭信赖度完善至95%,变为市区健康对标大型项目。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了城市垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信